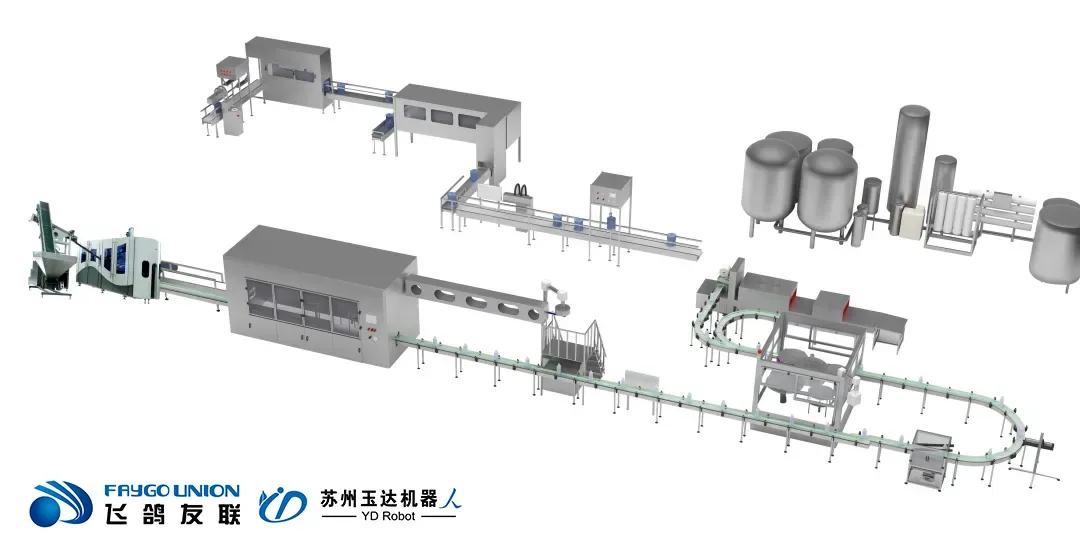
2026年11月5日消息,达意隆交付给安徽瑞茗的一条每小时24000瓶无菌生产线,通过中性培养基模拟灌装验证后投产。源文把重点放在该线搭载的灌装机免瓶型变更件设计上:不同瓶型切换时无需打开灌装舱更换瓶型件,因而不破坏舱内已建立的无菌状态。对无菌灌装行业来说,这条交付信息的价值不在产能数字,而在它把换型与无菌环境维持这一对常见矛盾摆到了台面上。
开舱换型为什么是风险点
无菌灌装生产线通常要在灌装区维持受控的洁净环境,容器杀菌、物料无菌与空间无菌三者共同构成前提。传统产线切换瓶型时,往往要停机、开舱、更换夹瓶颈或导瓶零件,再重新清洗、消毒并做环境恢复,这段过程既消耗工时与药剂,也把已验证的无菌状态重新暴露在不确定中。按源文列出的几点,免瓶型件设计把不同瓶型的工艺参数做配方化存储,切换时一键调用,省去开舱后的清洗消毒环节,同时减少药剂消耗、提升切换期间无菌保障的可靠性。换句话说,柔性与无菌不再互相抵消:换型越快、越不动舱体,连续生产的可控性越高。需要说明的是,源文未披露该线的验证批次数量、包材杀菌方式与具体瓶型范围,上述是对换型工序的常识性说明。
从单机速度到可切换性
达意隆在源文中还提到,围绕PET瓶包材杀菌工艺已形成不同容器的系列化无菌线。把这一点与免瓶型件设计合起来看,评价一条无菌灌装生产线的口径正在变化:过去比的是标称速度与灌装精度,现在还要看多瓶型、多配方切换时能否守住无菌边界,以及切换后恢复满速所需的时间。对饮品代工与多规格品牌而言,这种可切换性直接影响排产弹性——同一条线承接不同瓶型时,若每次换型都伴随长时清洗与环境重建,柔性就只停在样本册上。培养基模拟灌装是投产前常用的无菌验证手段,以培养基替代真实产品走完整线,考察系统维持无菌的能力;一次性通过是投产门槛,但不等同于长期运行效果,仍要靠批次监测与清洗灭菌程序维持。源文未给出相关运行数据,上述为对验证环节的常识性补充。